 English
 Indonesia

Anda memiliki bagian baru untuk dijadikan sumber. Gambarnya ada di meja Anda, bahannya belum diperbaiki, dan volume produksinya masih diperdebatkan. Sebelum meminta penawaran, pertanyaannya biasanya adalah: apakah bagian tersebut harus dicetak injeksi atau cetakan kompresi? Jawaban singkatnya adalah bahwa cetakan injeksi cocok untuk komponen termoplastik volume tinggi yang kompleks dengan toleransi yang ketat, sedangkan cetakan kompresi cocok untuk bentuk besar, sederhana, komponen karet, dan komposit termoset di mana kekuatan dan tekanan internal yang rendah lebih penting daripada waktu siklus. Kedua proses tersebut sudah matang dan dapat diandalkan, namun tidak dapat dipertukarkan. Memilih dengan benar akan memengaruhi anggaran perkakas, waktu tunggu, harga satuan, kualitas suku cadang, dan keandalan jangka panjang Anda.
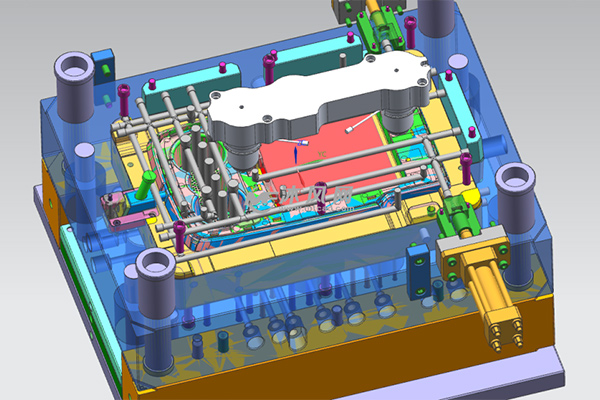
Apa itu Cetakan Injeksi?
Cetakan injeksi dimulai dengan pelet plastik yang dilebur dalam tong yang dipanaskan dan kemudian disuntikkan di bawah tekanan ke dalam cetakan logam tertutup. Bahan cair mengisi rongga, mendingin, dan mengeras sebelum cetakan terbuka dan bagian tersebut dikeluarkan. Karena material dipaksa melewati runner dan gate, prosesnya dapat menghasilkan fitur yang sangat detail tanpa memerlukan penempatan material secara manual di setiap siklusnya.
Cetakan injeksi adalah rute yang disukai ketika bagian tersebut memiliki geometri yang kompleks, dinding tipis, sisipan, atau toleransi yang ketat. Ini juga mendukung otomatisasi tingkat tinggi, yang membuatnya efektif untuk proses produksi besar. Suku cadang umum mencakup suku cadang otomotif, komponen mekanis, konektor, rumah, dan produk konsumen sehari-hari.
Pertukaran utamanya adalah perkakas. Cetakan injeksi harus mengatur aliran lelehan, pendinginan, ejeksi, dan slide atau pengangkat opsional untuk pemotongan. Hal ini membuat investasi cetakan awal lebih tinggi dan waktu tunggu lebih lama. Sebagai gantinya, waktu siklus menjadi singkat, dan setelah proses divalidasi, konsistensi bagian-ke-bagian menjadi sangat baik.
Apa itu Cetakan Kompresi?
Pencetakan kompresi mengambil pendekatan yang berbeda. Sejumlah bahan yang telah diukur sebelumnya, seringkali berupa lembaran, pelet, atau adonan seperti muatan, ditempatkan langsung ke dalam rongga cetakan terbuka. Cetakan kemudian ditutup di bawah tekanan hidrolik, dan panas menyebabkan material mengalir dan mengisi rongga di bawah tekanan. Setelah bagian tersebut kering atau dingin, bagian tersebut dilepas dan lampu kilat sekunder dipangkas.
Proses ini umum terjadi pada material termoset, kompon karet, dan komposit yang diperkuat kaca seperti kompon cetakan lembaran atau kompon cetakan curah. Karena material tidak melewati long runner dan gate, cetakan kompresi mempertahankan panjang serat dengan lebih baik dan menciptakan tekanan internal yang lebih rendah pada bagian akhir. Hal ini juga memungkinkan pembuatan bagian yang sangat besar, datar, atau dangkal dengan perkakas yang lebih sederhana daripada cetakan injeksi.
Namun, pencetakan kompresi lebih lambat dan membutuhkan banyak tenaga kerja. Waktu siklus biasanya lebih lama, dan prosesnya kurang sesuai untuk geometri kompleks dengan potongan bawah, detail permukaan halus, atau toleransi dimensi yang ketat. Ini tetap menjadi pilihan yang sangat baik jika bahan dan bentuk bagiannya selaras dengan kekuatannya.
Sekilas tentang Cetakan Injeksi vs. Cetakan Kompresi
| Faktor | Cetakan Injeksi | Cetakan Kompresi |
|---|---|---|
| Bentuk materi | Pelet plastik cair disuntikkan di bawah tekanan | Muatan yang telah diukur sebelumnya ditempatkan dalam cetakan terbuka dan dikompresi |
| Bagian kompleksitas | Geometri kompleks, potongan bawah, dinding tipis, sisipan | Bentuk sederhana, datar, atau besar; pemotongan terbatas |
| Biaya perkakas | Investasi awal yang lebih tinggi karena pendinginan, ejeksi, dan perosotan | Lebih rendah untuk bagian sederhana; konstruksi cetakan yang lebih sederhana |
| Waktu siklus | Cepat, seringkali kurang dari satu menit untuk bagian-bagian kecil | Lebih lambat, biasanya satu hingga beberapa menit per siklus |
| Toleransi | Biasanya ±0,1 mm untuk banyak termoplastik | Biasanya ±0,25 mm atau lebih, tergantung bahannya |
| Limbah | Runner dan sprue menghasilkan sisa kecuali jika sistem hot runner digunakan | Limbah material yang rendah; potongan pelari minimal |
| Bahan khas | Termoplastik, elastomer, karet silikon cair | Termoset, karet, lembaran komposit berisi kaca |
Cara Memilih Proses Pencetakan yang Tepat
Bagian Kompleksitas dan Geometri
Jika bagian Anda memiliki rusuk, atasan, fitur snap-fit, tekstur permukaan halus, atau bagian bawah tertutup yang memerlukan penggeser, cetakan injeksi hampir selalu merupakan pilihan yang lebih baik. Pencetakan kompresi bekerja dengan baik untuk panel datar, baki, dan wadah dangkal, namun menjadi sulit bila material harus didorong ke fitur yang sempit dan kompleks. Untuk bentuk-bentuk tersebut, cetakan injeksi memberikan lebih banyak kebebasan kepada desainer.
Jenis Bahan
Bahan termoplastik mengalir dengan mudah dan diproses dengan peleburan dan pendinginan, sehingga ideal untuk pencetakan injeksi. Termoset dan kompon karet mengeras di bawah panas dan tekanan, sehingga sering kali lebih cocok untuk cetakan kompresi. Jika Anda bekerja dengan material komposit berserat tinggi dan perlu mempertahankan panjang serat untuk kekuatan mekanik, pencetakan kompresi seringkali merupakan cara yang lebih baik. Untuk komponen termoplastik ringan yang harus memenuhi toleransi dimensi yang ketat, cetakan injeksi biasanya merupakan jawabannya.
Volume dan Biaya Produksi
Volume merupakan faktor penting. Pencetakan injeksi memerlukan investasi cetakan di muka yang lebih tinggi, namun waktu siklus yang cepat dan otomatisasi tingkat tinggi mengurangi biaya per bagian seiring dengan meningkatnya volume. Cetakan kompresi memiliki titik awal yang lebih rendah untuk perkakas sederhana, namun waktu siklus yang lebih lambat dan penanganan yang lebih manual membuat biaya unit lebih tinggi dalam produksi massal. Untuk volume rendah hingga menengah, cetakan kompresi bisa menjadi pilihan yang menarik. Untuk volume tinggi, cetakan injeksi biasanya menang.
Toleransi dan Konsistensi Dimensi
Cetakan injeksi menyediakan komponen yang sangat berulang karena setiap siklus digerakkan oleh unit injeksi dan sistem pendingin. Pencetakan kompresi lebih bergantung pada penempatan operator, bobot muatan, dan kecepatan pengepresan, sehingga dapat menimbulkan lebih banyak variasi. Jika perakitan Anda memerlukan bagian-bagian yang cocok dengan sedikit permainan, pilihlah cetakan injeksi. Jika bagian tersebut fungsional tetapi tidak memerlukan ketelitian yang ketat, pencetakan kompresi mungkin cukup dan lebih ekonomis.
Pertimbangan Biaya dan Perkakas
Biaya cetakan seringkali menjadi faktor penentu untuk produksi yang lebih kecil. Cetakan injeksi mencakup saluran pendingin, sistem ejeksi, dan ventilasi yang presisi, sehingga lebih mahal untuk dirancang dan dibuat. Cetakan kompresi lebih sederhana dalam konstruksinya, terutama untuk bagian datar yang besar, dan terkadang dapat dikirim lebih cepat. Namun, Anda harus membandingkan penghematan itu dengan cermat. Cetakan yang lebih murah tidak berguna jika desain bagian memerlukan keakuratan dan pengulangan cetakan injeksi.
Pemeliharaan juga penting. Cetakan injeksi mengandung lebih banyak bagian yang bergerak dan memerlukan lebih banyak perawatan, namun umur produksinya yang lama tersebar sehingga memakan banyak biaya. Cetakan kompresi lebih sederhana dan mudah dirawat, namun siklus kerjanya lebih lambat. Untuk program dengan output tinggi, perbedaan biaya produksi biasanya jauh lebih besar dibandingkan perbedaan peralatan awal.
Contoh Penerapan di Manufaktur
Di IMTEC Mould, kemampuan cetakan injeksi kami mencakup berbagai macam suku cadang industri, mulai dari suku cadang otomotif dan komponen mekanis hingga pegangan plastik dan kursi pancuran. Bagian-bagian ini memerlukan ketebalan dinding yang konsisten, penyelesaian permukaan yang baik, dan kesesuaian yang dapat diandalkan dalam rakitan akhir. Cetakan injeksi memungkinkan kami menggabungkan beberapa fitur dalam satu cetakan dan memproduksi suku cadang secara efisien untuk program jangka panjang.
Untuk komponen yang memerlukan dua material atau sisipan cetakan, seperti permukaan sentuhan lembut pada dasar plastik kaku atau benang logam yang tertanam dalam bodi plastik, kami juga menawarkan solusi sisipan dan cetakan berlebih. Metode ini merupakan variasi dari cetakan injeksi dan digunakan ketika satu bahan saja tidak cukup. Mereka menambah efisiensi desain dan perakitan, terutama dalam aplikasi otomotif dan mekanik.
Cetakan kompresi, sementara itu, banyak digunakan untuk gasket karet, rumah listrik besar, panel yang diperkuat fiberglass, dan bagian termoset tertentu. Aplikasi tersebut menghargai kekuatan material, tegangan rendah, dan perkakas sederhana dibandingkan geometri kompleks. Jika bagian Anda termasuk dalam salah satu kategori tersebut, cetakan kompresi layak untuk dievaluasi sebelum mengeluarkan uang untuk cetakan injeksi.
Rekomendasi Akhir
Tidak ada pemenang universal antara cetakan injeksi dan cetakan kompresi. Proses yang tepat bergantung pada geometri komponen, material, volume produksi, persyaratan toleransi, dan anggaran Anda.
- Gunakan cetakan injeksi saat Anda memerlukan geometri kompleks, toleransi ketat, volume tinggi, bahan termoplastik, atau produksi otomatis.
- Gunakan cetakan kompresi jika Anda memiliki bentuk yang besar dan sederhana, bahan termoset atau karet, volume rendah hingga sedang, atau komposit berisi serat tinggi dengan persyaratan mekanis yang kuat.
Jika Anda tidak yakin, tinjau gambar komponen terlebih dahulu dan ajukan dua pertanyaan: apakah material akan mengalir ke detail cetakan, dan apakah waktu siklus akan memenuhi target biaya Anda? Jawabannya akan mengarahkan Anda ke proses yang benar sebelum baja cetakan dipotong.


