 English
 Indonesia

Setiap komponen yang dicetak memiliki momen kebenaran ketika mesin press menutup dan rongga terisi untuk pertama kalinya. Geometri dapat terlihat sempurna di CAD, namun perilaku sebenarnya bergantung pada penyusutan resin, pendinginan, ventilasi, penempatan gerbang, dan tekanan pengepakan. Prototipe cetakan injeksi hadir untuk menangkap perilaku tersebut sejak dini: ini adalah alat praktis dan sementara yang menghasilkan komponen plastik asli dalam jumlah kecil sehingga Anda dapat memvalidasi produk sebelum mengeluarkan anggaran lebih besar untuk perkakas permanen. Jika Anda memahami trade-off yang dijelaskan di bawah ini, Anda akan mengetahui kapan cetakan prototipe bernilai uang dan kapan perkiraan yang lebih murah dapat dilakukan.
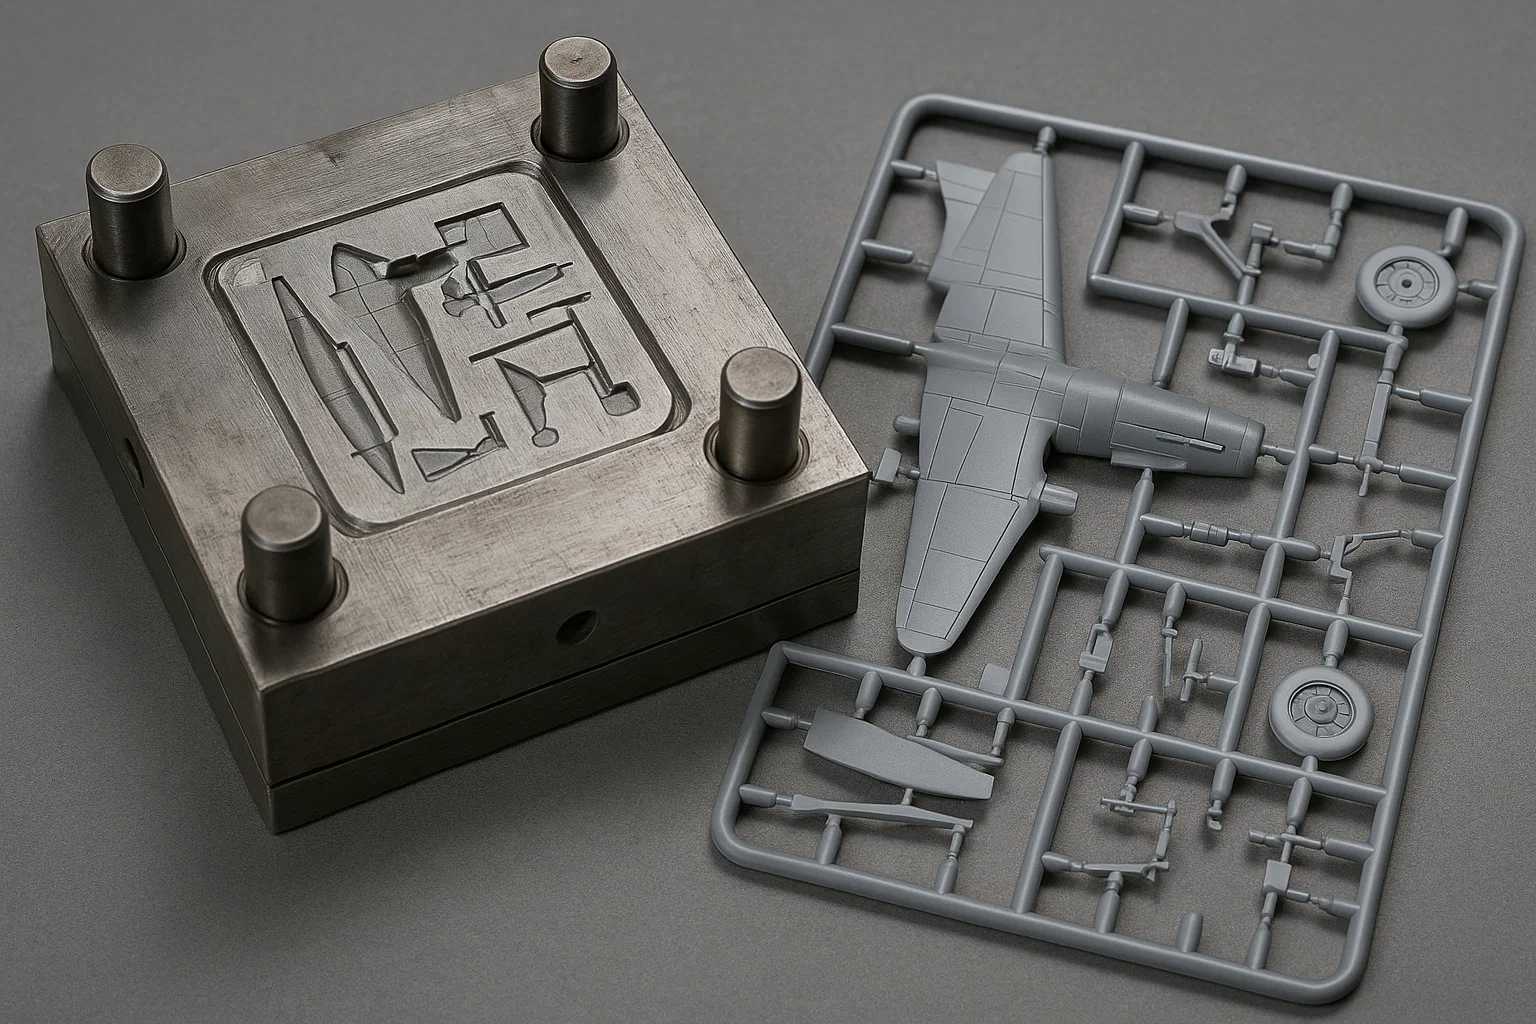
Apa yang Dihitung sebagai Prototipe Cetakan Injeksi
Prototipe cetakan injeksi adalah cetakan bervolume rendah yang dibuat dari data CAD yang sama yang nantinya akan menggerakkan alat produksi. Ini biasanya merupakan perkakas rongga tunggal yang dipotong dari aluminium atau baja yang telah dikeraskan sebelumnya, dengan saluran pendingin yang disederhanakan dan desain yang dapat menyerap perubahan geometri sederhana. Cetakan dijalankan pada mesin cetak injeksi standar di bawah tekanan produksi normal, suhu, dan gaya penjepit, menggunakan resin sebenarnya yang ditentukan untuk produk.
Hal ini membuat bagian yang dihasilkan berbeda dari sampel cetakan 3D atau benda uji yang dikerjakan dengan mesin CNC. Prototipe cetakan dibentuk oleh plastik cair yang mengalir melalui gerbang dan mengeras di bawah tekanan pada permukaan baja atau aluminium. Ini membawa sisa-sisa gerbang nyata, tanda pin ejektor, garis las, dan perilaku menyusut. Jika evaluasi Anda bergantung pada salah satu karakteristik tersebut, tidak ada proses subtraktif atau aditif yang dapat menggantikannya.
Mengapa Menggunakan Cetakan Sebelum Anda Memiliki Alat Produksi
Alasan utama untuk menugaskan cetakan prototipe adalah bahwa beberapa risiko produk hanya dapat diukur pada bagian cetakan injeksi. Cetakan 3D dapat mengkonfirmasi ergonomi kasar atau jarak perakitan, namun tidak dapat memberi tahu Anda apakah engsel hidup dapat bertahan dari pelenturan berulang kali, apakah panjang aliran dinding tipis terisi penuh, atau apakah nilon berisi kaca melengkung di luar spesifikasi. Cetakan prototipe menjawab pertanyaan-pertanyaan tersebut sementara desainnya masih murah untuk diubah.
Memilih prototipe cetakan injeksi masuk akal jika salah satu kondisi berikut ini berlaku:
- Bagian tersebut mempunyai snap-fit, engsel hidup, atau bagian berdinding tipis yang fungsinya bergantung pada orientasi material selama pengisian.
- Komponen tersebut harus memenuhi persyaratan pengujian, seperti sifat mudah terbakar UL, uji jatuh, atau ketahanan terhadap bahan kimia, menggunakan tingkat produksi resin yang tepat.
- Permukaan kritis akan menerima penyelesaian, tekstur, atau warna SPI tertentu yang harus disetujui pada bagian dengan replikasi permukaan cetakan nyata.
- Desain harus dirakit dengan sisipan logam, gasket, elektronik, atau komponen berpasangan untuk memvalidasi toleransi pada penyusutan sebenarnya.
- Tim Anda memerlukan suku cadang untuk produksi percontohan, uji coba lapangan, atau sertifikasi sebelum melakukan peralatan bervolume tinggi.
Jika risiko-risiko ini tidak ada, sampel mesin atau komponen cetakan 3D sudah cukup untuk tahap saat ini. Cetakan prototipe tidak selalu merupakan rute tercepat atau termurah; itu adalah rute yang memberi Anda data cetakan asli.
Cetakan Prototipe vs. Cetakan Produksi
Alat prototipe bukanlah versi alat produksi yang kualitasnya lebih rendah. Ini adalah instrumen berbeda yang dirancang untuk jangka pendek dan iterasi cepat, sedangkan cetakan produksi dirancang untuk masa pakai yang lama dan waktu siklus yang cepat. Karena tujuan tekniknya berbeda, material, waktu tunggu, dan biayanya juga berbeda.
| Faktor | Cetakan Prototipe | Cetakan Produksi |
|---|---|---|
| Tujuan utama | Verifikasi desain dan pengambilan sampel volume rendah | Manufaktur bervolume tinggi dengan masa pakai yang lama |
| Bahan alat yang khas | Aluminium atau baja yang sudah dikeraskan sebelumnya | Baja perkakas yang dikeraskan seperti varian H13, S136, atau P20 |
| Kehidupan alat | Beberapa ribu hingga puluhan ribu siklus | Ratusan ribu hingga lebih dari satu juta siklus |
| Waktu tunggu yang diharapkan | Kira-kira dua sampai enam minggu | Biasanya delapan hingga dua puluh minggu atau lebih |
| Volume sampel | Puluhan hingga beberapa ribu bagian | Ribuan hingga jutaan bagian |
| Biaya per bagian | Lebih tinggi karena jangka pendek | Lebih rendah karena efisiensi siklus dan perkakas yang diamortisasi |
| Kapasitas perubahan desain | Sedang; sisipan dan detail dapat dikerjakan ulang | Terbatas; perubahan itu mahal dan lambat |
Beberapa proyek menggunakan pendekatan perantara: perkakas jembatan yang terbuat dari baja yang lebih tahan lama dengan tata letak multi-rongga terbatas. Alat jembatan dapat mendukung peluncuran pasar saat cetakan produksi kavitasi tinggi sedang dibuat. Dalam praktiknya, diskusikan volume komponen yang diharapkan dengan pembuat cetakan sejak dini sehingga mereka dapat merekomendasikan apakah alat prototipe lurus, alat jembatan, atau alat produksi ringan adalah pilihan ekonomis yang tepat.
Pertimbangan Pemilihan Bahan dan Toleransi
Setelah Anda berkomitmen pada cetakan injeksi prototipe, pemilihan material menjadi sangat spesifik. Tujuannya bukan sekadar menggunakan resin dengan kekakuan serupa; ini adalah dengan menggunakan tingkat produksi akhir sehingga penyusutan, tampilan permukaan, dan sifat mekanik selaras dengan apa yang nantinya akan Anda beli dalam jumlah besar. Kelompok umum termasuk polipropilen, ABS, polikarbonat, nilon, campuran PC/ABS, dan POM yang tidak diisi atau diperkuat kaca. Bahkan masterbatch pewarna dapat memengaruhi dimensi hasil akhir, jadi tentukan pilihan sejak dini.
Harapan toleransi juga harus realistis. Cetakan prototipe yang dibuat dengan baik dapat memiliki toleransi cetakan injeksi komersial, seringkali sekitar 0,002 hingga 0,005 inci per inci untuk geometri yang stabil, namun hal ini sangat bergantung pada penyusutan material, keseragaman ketebalan dinding, dan pengendalian proses. Prototipe yang dijalankan akan mengungkapkan apakah fitur-fitur penting secara dimensional benar-benar berada di tempat yang diprediksi oleh analisis aliran cetakan. Pengetahuan itu lebih penting daripada mencapai angka semaksimal mungkin pada percobaan pertama.
Ekspektasi Biaya dan Waktu yang Realistis
Sebagai aturan praktis, cetakan prototipe rongga tunggal dengan kompleksitas sedang berharga antara beberapa ribu hingga sekitar dua puluh lima ribu dolar, sedangkan sisipan sederhana atau alat keluarga bisa lebih murah lagi. Biaya ditentukan oleh ukuran komponen, pemilihan baja versus aluminium, jumlah slide, aksi ulir, persyaratan penyelesaian permukaan, dan berapa banyak perubahan teknis yang Anda harapkan. Biaya per bagian akan beberapa kali lebih tinggi dibandingkan harga produksi penuh karena volumenya kecil dan pengaturan proses belum optimal.
Waktu tunggu mengikuti pola yang serupa. Alat aluminium sederhana dapat siap dalam dua hingga empat minggu, sedangkan alat dengan persyaratan slide, pengangkat, atau resin eksotik mungkin memerlukan waktu enam minggu. Jika Anda memerlukan beberapa putaran pengambilan sampel atau persetujuan tekstur permukaan, rencanakan buffer tambahan. Bekerja sama dengan pemasok yang mengendalikan seluruh rantai akan memperpendek kalender tersebut. Cetakan dengan yang asli kemampuan pencetakan injeksi in-house dapat memulai pemotongan rongga saat desain dibekukan, tanpa penyerahan ganda, dan dapat menjalankan pengambilan gambar pertama segera setelah alat dipasang.
Mengubah Hasil Prototipe menjadi Keputusan Produksi
Nilai prototipe cetakan injeksi sebanding dengan seberapa cermat Anda membaca bagian sampel. Ukur fitur-fitur penting di beberapa pengambilan gambar, bukan hanya yang pertama, karena tanda lengkungan dan tenggelam sering kali muncul setelah proses mencapai suhu stabil. Catat parameter proses aktual seperti suhu leleh, tekanan injeksi, dan waktu pendinginan. Kemudian bandingkan dengan data simulasi yang digunakan untuk merancang alat tersebut.
Perusahaan-perusahaan yang melaksanakan transisi ini dengan sangat rapi membawa cetakan mereka sebelum gambar pertama dirilis. Selama tinjauan desain-untuk-manufaktur yang terstruktur, insinyur perkakas dapat mengidentifikasi masalah rancangan, ketidakseimbangan ketebalan dinding, dan risiko lokasi gerbang meskipun masalah tersebut masih ada sebagai perubahan digital dan bukan modifikasi baja. Interaksi semacam itu terjadi tepat di dalam rekayasa yang disesuaikan dan pengembangan bersama alur kerja yang disukai pemasok berpengalaman cetakan. Tim teknik mereka meninjau opsi material, memperkirakan penyusutan, dan mengonfirmasi bahwa uji coba prototipe siap menjawab pertanyaan yang tepat.
Dengan fase prototipe yang solid, jalur menuju produksi jauh lebih aman. Tim Anda memiliki komponen nyata untuk pengujian, data dimensi yang andal untuk toleransi tumpukan, dan jendela proses yang dapat ditransfer ke cetakan multi-rongga akhir. Cetakan prototipe menjadi alat pembelajaran yang dimaksudkan, dan alat produksi menerima desain komponen yang telah terbukti dalam kondisi nyata.
Pada akhirnya, prototipe cetakan injeksi adalah investasi manajemen risiko, bukan pilihan kemasan. Jika material, geometri, atau kondisi perakitan hilir masih baru bagi Anda, plastik itu sendiri akan mengajari Anda lebih dari yang bisa dilakukan oleh file model mana pun. Pembuatan cetakan prototipe cukup awal untuk mempengaruhi desain, menggunakan komponen untuk membuat keputusan teknik, dan menerapkan parameter terukur ke dalam produksi sehingga alat akhir dimulai dengan proses yang sudah ditetapkan, bukan hanya perkiraan. Disiplin tersebut memisahkan peluncuran produk yang sukses dari siklus debugging yang panjang.


